


बड़ी इंजेक्शन मोल्डिंग मशीनें
बड़े इंजेक्शन मोल्डिंग मशीन निर्माता
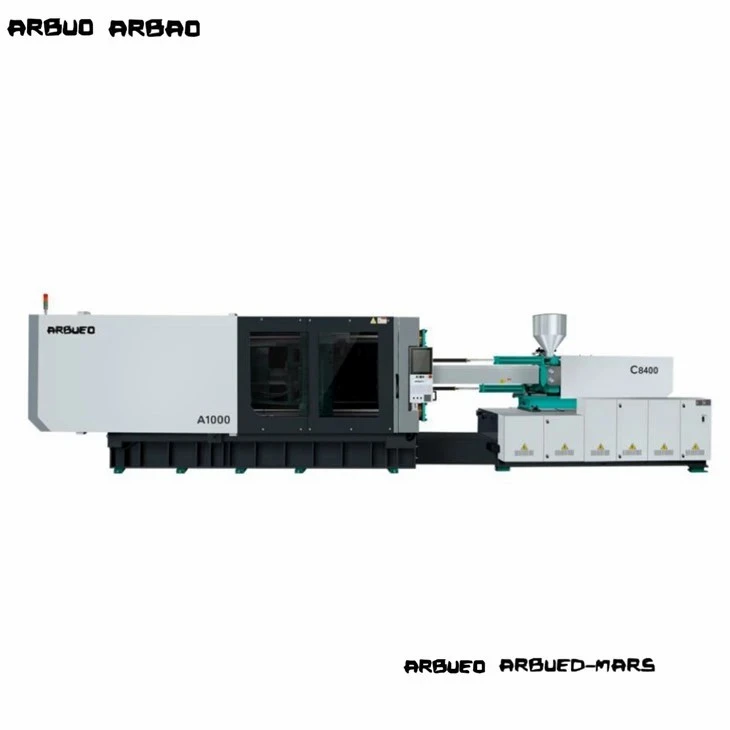
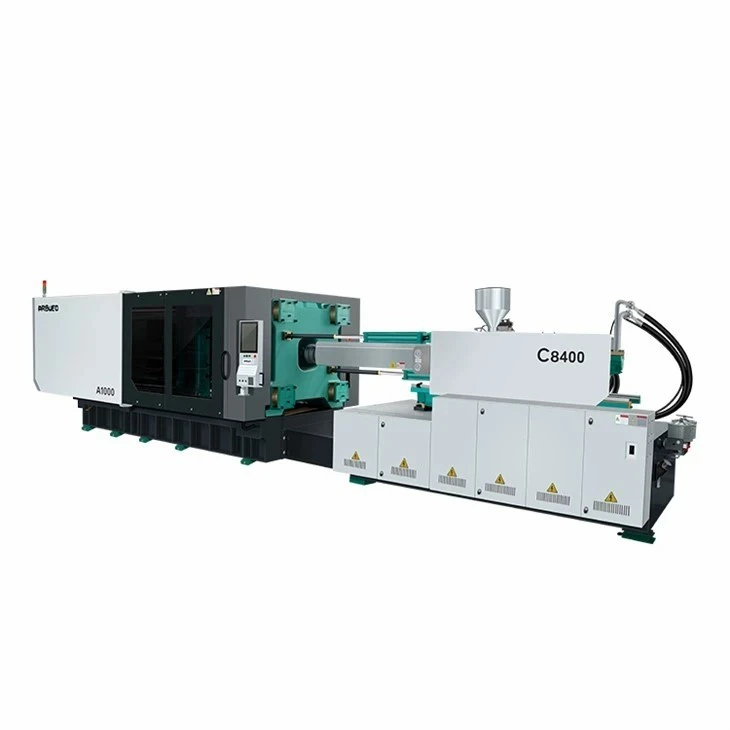
Large injection molding machines (clamping force >= 450 टन / 4,500 केएन) ऑटोमोटिव, पैकेजिंग, लॉजिस्टिक्स और उपकरण क्षेत्रों में थोक थर्मोप्लास्टिक घटकों को संसाधित करता है। भारी सांचों को संचालित करने के लिए संरचनात्मक कठोरता, सटीक प्लेटन समानता, स्थिर प्लेटन गति और ऊर्जा कुशल हाइड्रोलिक या हाइब्रिड ड्राइव आर्किटेक्चर की आवश्यकता होती है।
यह मार्गदर्शिका हमारे भारी टनभार वाले मशीनरी प्लेटफार्मों पर तकनीकी कॉन्फ़िगरेशन, प्लेटिन आयाम, टाई{0}}बार रिक्ति और शॉट क्षमता प्रदान करती है। यह उपकरण निर्माताओं, विनिर्माण इंजीनियरों और खरीद निदेशकों को मशीन विनिर्देशों के साथ मोल्ड आयामों, राल प्रवाह आवश्यकताओं और चक्र समय लक्ष्यों के मिलान में सहायता करता है।


बड़ी इंजेक्शन मोल्डिंग मशीन का अवलोकन
भारी {{0} टन भार वाले इंजेक्शन मोल्डिंग सिस्टम या तो दो {{1} प्लेटन हाइड्रोलिक/सर्वो {{2} इलेक्ट्रिक हाइब्रिड संरचनाओं का उपयोग करते हैं या अनुकूलित पांच {{3} पॉइंट डबल {{4} टॉगल मैकेनिकल क्लैंपिंग तंत्र का उपयोग करते हैं।
क्लैम्पिंग आर्किटेक्चर
दो {{0}प्लेटन सिस्टम: उच्च गति वाले प्लेटन मूवमेंट के लिए प्रत्यक्ष हाइड्रोलिक ट्रैवर्सिंग सिलेंडर का उपयोग करें, जो चार टाई{2}बार लॉकिंग नट और शॉर्ट{3}स्ट्रोक हाइड्रोलिक टन भार सिलेंडर के साथ संयुक्त है। यह डिज़ाइन टॉगल लिंक घिसाव को समाप्त करता है, तीन प्लेट सेटअप की तुलना में मशीन के फ़ुटप्रिंट को 20% से 30% तक कम करता है, और स्वचालित भागों के निष्कर्षण के लिए अबाधित पीछे की पहुंच प्रदान करता है।
पांच {{0}प्वाइंट टॉगल सिस्टम: सर्वो {{1}हाइड्रोलिक इकाइयों द्वारा संचालित संतुलित यांत्रिक टॉगल लिंक का उपयोग करें। ये सिस्टम तेजी से प्लेटन मूवमेंट, मोल्ड टच से पहले प्राकृतिक गतिज मंदी और शीतलन चरणों के दौरान ऊर्जा कुशल लॉकअप प्रदान करते हैं।
इंजेक्शन वास्तुकला
डबल {{0}सिलेंडर संतुलित इंजेक्शन इकाइयां उच्च {{1}दबाव इंजेक्शन (2,200 बार तक) के दौरान रैखिक गाइड पर झुकाव टोक़ को खत्म करती हैं।
नाइट्राइडेड या बाईमेटैलिक स्क्रू और बैरल असेंबलियां ग्लास {{0}फाइबर प्रबलित रेजिन (पीपी - जीएफ 30, पीए 66-जीएफ 30), संरचनात्मक मिश्र धातु और पुनर्नवीनीकरण पॉलिमर को संभालती हैं।
सर्वो {{0}इलेक्ट्रिक या वैरिएबल {{1}विस्थापन हाइड्रोलिक पंप सिस्टम सटीक बंद {{2}लूप गति और दबाव नियंत्रण प्रदान करते हैं, इंजेक्शन दोहराव को +/{4}}% के भीतर बनाए रखते हैं।
मशीन रेंज
हमारे बड़े - टन भार वाले उपकरण को क्लैम्पिंग बल, ड्राइव सिस्टम और लक्ष्य अनुप्रयोगों के आधार पर चार अलग-अलग संरचनात्मक लाइनों में वर्गीकृत किया गया है:
|
शृंखला |
क्लैम्पिंग फोर्स रेंज |
क्लैंप प्रणाली |
ड्राइव प्रकार |
प्राथमिक तकनीकी फोकस |
|
एचटी-टी सीरीज |
450T - 1,000T |
5-प्वाइंट टॉगल |
सर्वो-हाइड्रोलिक |
सामान्य बड़े हिस्से, गहरे -ड्रा कंटेनर, औद्योगिक टोकरे। |
|
एचडी-टीपी सीरीज |
600T - 3,200T |
दो-प्लेट |
सर्वो-हाइड्रोलिक/हाइब्रिड |
ऑटोमोटिव बंपर, डैशबोर्ड, बड़े पैलेट बॉक्स, चुस्त फ़ुटप्रिंट इंस्टॉलेशन। |
|
एचएस-पीईटी श्रृंखला |
450T - 800T |
हेवी-ड्यूटी टॉगल |
उच्च-प्रवाह सर्वो |
पीईटी प्रीफॉर्म उत्पादन (128 गुहाओं तक), विशेष उच्च -टॉर्क प्लास्टिसाइजिंग इकाइयाँ। |
|
वह -इलेक्ट्रिक सीरीज |
450T - 900T |
सर्वो-इलेक्ट्रिक |
पूर्ण इलेक्ट्रिक/हाइब्रिड |
क्लीनरूम मेडिकल पैकेजिंग, ऑप्टिकल लाइट गाइड, अल्ट्रा {{0}सटीक पतली {{1}वॉल ऑटोमोटिव पार्ट्स। |
उत्पादों की सूची
एचडी-600टीपी टू-प्लेटन इंजेक्शन मोल्डिंग मशीन
क्लैम्पिंग बल: 6,000 kN (600 टन)
टाई-बार क्लीयरेंस (एच x वी): 920 x 850 मिमी
अधिकतम. शॉट वजन (पीएस): 2,850 ग्राम
पेंच व्यास: 80/90/100 मिमी
मुख्य विशेषता: डायरेक्ट {{0}लॉक टाई{{1}बार मैकेनिज्म के साथ कॉम्पैक्ट फुटप्रिंट डिजाइन; इसमें कोर खींचने वाले अनुक्रमों के लिए आनुपातिक बंद {{2} लूप नियंत्रण शामिल है।
एचटी-800टी पांच-प्वाइंट टॉगल मशीन
क्लैम्पिंग बल: 8,000 kN (800 टन)
टाई-बार क्लीयरेंस (एच x वी): 1,060 x 980 मिमी
अधिकतम. शॉट वजन (पीएस): 4,320 ग्राम
पेंच व्यास: 95 / 105 / 115 मिमी
मुख्य विशेषता: उच्च टनभार के तहत प्लेटन विक्षेपण को कम करने के लिए परिमित तत्व विश्लेषण (एफईए) के माध्यम से इंजीनियर किए गए उच्च {{0}कठोरता बॉक्स - प्रकार के प्लेटेंस।
एचडी-1200टीपी टू-प्लेटन मशीन
क्लैम्पिंग बल: 12,000 kN (1,200 टन)
टाई-बार क्लीयरेंस (एच x वी): 1,320 x 1,200 मिमी
अधिकतम. शॉट वजन (पीएस): 7,800 ग्राम
पेंच व्यास: 115 / 125 / 135 मिमी
मुख्य विशेषता: बड़े ऑटोमोटिव टूलींग की सरलीकृत साइड लोडिंग के लिए स्वचालित टाई {{0} बार रिट्रैक्शन (ऊपरी गैर {{1} ऑपरेटर साइड)।
एचडी-1800टीपी ऑटोमोटिव-ग्रेड टू-प्लेटन मशीन
क्लैम्पिंग बल: 18,000 kN (1,800 टन)
टाई-बार क्लीयरेंस (एच x वी): 1,600 x 1,450 मिमी
अधिकतम. शॉट वजन (पीएस): 14,200 ग्राम
पेंच व्यास: 140/155/170 मिमी
मुख्य विशेषता: सिंक्रोनाइज़्ड अनुक्रमिक वाल्व गेट नियंत्रण (16 वायवीय/हाइड्रोलिक जोन तक) के साथ मल्टी-स्टेज इंजेक्शन प्रोफाइलिंग।
HD-2500TP भारी औद्योगिक मशीन
क्लैम्पिंग बल: 25,000 kN (2,500 टन)
टाई-बार क्लीयरेंस (H x V): 1,900 x 1,700 मिमी
अधिकतम. शॉट वजन (पीएस): 22,500 ग्राम
पेंच व्यास: 165/180/200 मिमी
मुख्य विशेषता: इलेक्ट्रिक स्क्रू ड्राइव विकल्प के साथ दोहरी प्लास्टिसाइजिंग सिलेंडर; लॉजिस्टिक अपशिष्ट कंटेनरों और पैलेटों के लिए निरंतर उच्च मात्रा में पॉलिमर पिघलने में सक्षम।
एचडी-3200टीपी अल्ट्रा-लार्ज स्ट्रक्चरल मशीन
क्लैम्पिंग बल: 32,000 kN (3,200 टन)
टाई-बार क्लीयरेंस (H x V): 2,200 x 1,950 मिमी
अधिकतम. शॉट वजन (पीएस): 35,000 ग्राम
पेंच व्यास: 190/210/230 मिमी
मुख्य विशेषता: सक्रिय प्लैटन झुकाव मुआवजे के साथ प्रबलित प्लैटन संरचना, बहु - कैविटी ऑटोमोटिव बाहरी मोल्डिंग और नागरिक उपयोगिता कक्षों के लिए इंजीनियर।
प्रमुख तकनीकी विशेषताएं
क्लैंपिंग संरचना कठोरता और परिमित तत्व विश्लेषण (एफईए)
अधिकतम टन भार के तहत प्लेटिन विरूपण के कारण मोल्ड फ्लैश, विभाजन रेखा घिसाव और गैर-समान दीवार मोटाई होती है।
प्लेटेंस फ़ीचर बॉक्स -फ़्रेम सुदृढीकरण को पूरे मोल्ड माउंटिंग फेस पर क्लैम्पिंग बल को समान रूप से वितरित करने के लिए FEA के माध्यम से इंजीनियर किया गया है।
प्लैटन समानता भीतर बनी रहती है<= 0.08 mm/m under 100% clamping loads.
चक्रीय भार तनाव के तहत थकान दरार को रोकने के लिए क्रोम {{0}प्लेटेड 42CrMo उच्च {{2}तन्यता स्टील टाई {{3}बार प्रेरण सख्त और अल्ट्रासोनिक गैर-विनाशक परीक्षण (एनडीटी) से गुजरते हैं।
सर्वो-हाइड्रोलिक ड्राइव आर्किटेक्चर
आंतरिक गियर पंपों के साथ स्थायी चुंबक सिंक्रोनस सर्वो मोटर्स द्वारा संचालित।
गतिशील दबाव और गति समायोजन के लिए प्रतिक्रिया समय:<= 30 ms.
पारंपरिक परिवर्तनीय विस्थापन पंप मशीनों की तुलना में ऊर्जा की खपत 30% से 55% तक कम हो जाती है, क्योंकि होल्डिंग और कूलिंग चरणों के दौरान मोटर की गति शून्य के करीब हो जाती है।
प्लास्टिकीकरण प्रणाली और पहनने का प्रतिरोध
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 एचवी).
बाईमेटेलिक विकल्प (अपघर्षक/संक्षारक रेजिन): बैरल के भीतर निकेल आधारित मिश्र धातु अस्तर, 30% तक ग्लास फाइबर लोडिंग के लिए टंगस्टन कार्बाइड स्प्रे {{1} वेल्डेड स्क्रू फ्लाइट कोटिंग (कठोरता 60 - 65 एचआरसी) के साथ जोड़ा जाता है।
फैलाने वाले और वितरण मिश्रण तत्वों के साथ बैरियर स्क्रू ज्यामिति +/- 1.5 डिग्री सेल्सियस के भीतर पिघला हुआ थर्मल समरूपता सुनिश्चित करती है।
परिशुद्ध हाइड्रोलिक नियंत्रण एवं स्वचालन इंटरफ़ेस
आनुपातिक वाल्व मोल्ड के खुलने/बंद होने की गति, कोर खींचने और इजेक्शन अनुक्रम को नियंत्रित करते हैं।
EtherCAT/CANbus औद्योगिक संचार नेटवर्क सीधे रैखिक ट्रांसड्यूसर (स्थिति रिज़ॉल्यूशन 0.01 मिमी) के साथ इंटरफ़ेस करते हैं।
मानक यूरोमैप 63 / यूरोमैप 73 इंटरफेस प्लग-इन-एंड-प्ले इंटीग्रेशन को टॉप-एंड-एंट्री रोबोट, साइड एंट्री स्प्रू पिकर, मैग्नेटिक मोल्ड क्लैम्पिंग सिस्टम और अनुक्रमिक हॉट रनर कंट्रोलर के साथ अनुमति देते हैं।
क्लैंपिंग बल, मोल्ड आकार और शॉट क्षमता
किसी सांचे को सही मशीन से मिलाने के लिए अनुमानित क्षेत्र, सांचे की ऊंचाई, टाई बार्स के बीच क्लीयरेंस और रेज़िन घनत्व का मूल्यांकन करना आवश्यक है।
क्लैम्पिंग फोर्स (केएन)=[पार्ट और रनर सिस्टम का अनुमानित क्षेत्र (सेमी2) x औसत कैविटी दबाव (बार)] / 100
उच्च चिपचिपाहट वाले पॉलिमर (उदाहरण के लिए, पीसी, पीएमएमए, पीए -जीएफ): 400 - 700 बार के औसत गुहा दबाव की आवश्यकता होती है।
कम चिपचिपाहट वाले पॉलिमर (उदाहरण के लिए, पीपी, पीई, पीएस): 250 - 450 बार के औसत गुहा दबाव की आवश्यकता होती है।
टाई बार्स के बीच क्लीयरेंस (एच x वी): टाई बार्स के बीच क्षैतिज और ऊर्ध्वाधर दूरी मोल्ड के बाहरी प्लेट आयामों से अधिक होनी चाहिए, जब तक कि मशीन में शीर्ष टाई बार पुलआउट क्षमताएं न हों।
मोल्ड ऊंचाई सीमा (न्यूनतम/अधिकतम): मोल्ड की कुल स्टैक ऊंचाई मशीन की दिन के उजाले क्षमता के भीतर होनी चाहिए:
अधिकतम दिन का प्रकाश=अधिकतम मोल्ड ऊंचाई + क्लैम्पिंग स्ट्रोक
इजेक्टर स्ट्रोक और बल: सुनिश्चित करें कि हाइड्रोलिक इजेक्टर पिन मोल्ड इजेक्टर प्लेटों के साथ संरेखित हों और गहरे भागों को साफ करने के लिए पर्याप्त बल प्रदान करें।
थर्मल स्थिरता बनाए रखने और पॉलिमर क्षरण से बचने के लिए:
न्यूनतम शॉट द्रव्यमान: कुल सैद्धांतिक शॉट क्षमता का 20% से अधिक होना चाहिए।
अधिकतम शॉट द्रव्यमान: कुल सैद्धांतिक शॉट क्षमता का 80% से अधिक नहीं होना चाहिए (PS समतुल्य घनत्व rho=1.05 g/cm3 में गणना)।
राल घनत्व समायोजन कारक:
वास्तविक शॉट क्षमता (राल)=पीएस शॉट क्षमता x (लक्ष्य राल का पिघला हुआ घनत्व / पीएस का पिघला हुआ घनत्व)
तकनीकी निर्देश
|
पैरामीटर |
इकाई |
एचडी-600टीपी |
HT-800T |
एचडी-1200टीपी |
एचडी-1800टीपी |
एचडी-2500टीपी |
एचडी-3200टीपी |
|
शिकंजे का बल |
के.एन. |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
ओपनिंग स्ट्रोक |
मिमी |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
टाई के बीच की दूरी-बार्स (एच x वी) |
मिमी |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
अधिकतम. दिन का प्रकाश |
मिमी |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
न्यूनतम. / अधिकतम. साँचे की ऊँचाई |
मिमी |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
पेंच व्यास (बी-विकल्प) |
मिमी |
90 |
105 |
125 |
155 |
180 |
210 |
|
एल/डी अनुपात (बी-विकल्प) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
इंजेक्शन की मात्रा |
सेमी 3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
शॉट वजन (पीएस) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
इंजेक्शन दबाव (बी-स्क्रू) |
छड़ |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
अधिकतम. पेंच गति |
आरपीएम |
160 |
140 |
120 |
105 |
90 |
75 |
|
बेदखलदार बल |
के.एन. |
160 |
200 |
280 |
400 |
550 |
700 |
|
इजेक्टर स्ट्रोक |
मिमी |
250 |
300 |
350 |
400 |
450 |
500 |
|
तेल टैंक क्षमता |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
कैसे चयन करें
भारी टन भार वाले इंजेक्शन उपकरण का चयन करने के लिए यांत्रिक, थर्मल और संयंत्र बुनियादी ढांचे की आवश्यकताओं का मूल्यांकन करना आवश्यक है। इस इंजीनियरिंग सत्यापन अनुक्रम का पालन करें:
न्यूनतम टन भार आवश्यकताओं की गणना करें:
कुल अनुमानित सतह क्षेत्र (कोल्ड रनर सहित) का अनुमान लगाएं और सामग्री - विशिष्ट शिखर गुहा दबाव से गुणा करें।
भौतिक टूलींग आयामों की जाँच करें:
सत्यापित करें कि बाहरी सांचे के आयाम टाई {{0}बार क्लीयरेंस से होकर गुजरते हैं। सुनिश्चित करें कि स्टैक की ऊंचाई न्यूनतम/अधिकतम प्लेटन शट सीमा के बीच फिट हो।
रेज़िन और प्लास्टिसाइज़िंग मांगों का मूल्यांकन करें:
अपघर्षक योजकों (जीएफ/टैल्क) के आधार पर मानक बनाम द्विधातु पेंच का चयन करें। पॉलिमर श्रृंखला कतरनी के बिना उचित पिघल समरूपता सुनिश्चित करने के लिए एल/डी अनुपात और टॉर्क आवश्यकताओं का मिलान करें।
ऑडिट फ़ैक्टरी उपयोगिताएँ और फ़्लोर क्षमताएँ:
पीक मोटर और हीटिंग लोड के लिए ट्रांसफार्मर की बिजली क्षमता सत्यापित करें। अधिकतम मोल्ड/मशीन घटक भार के विरुद्ध ओवरहेड क्रेन उठाने की क्षमता का आकलन करें, और भारी स्थैतिक भार का समर्थन करने के लिए फर्श स्लैब की मोटाई का निरीक्षण करें।
कोर को परिभाषित करें-पुल और ऑटोमेशन इंटरफेस:
आवश्यक हाइड्रोलिक कोर {{0}पुल सर्किट निर्धारित करें और रोबोटिक स्वचालन के लिए यूरोमैप इंटरफ़ेस प्रोटोकॉल (यूरोमैप 63, 73, या 84) का चयन करें।
अनुप्रयोग
ऑटोमोटिव सेक्टर
हिस्से: आगे और पीछे के बंपर, डोर ट्रिम मॉड्यूल, इंस्ट्रूमेंट पैनल, व्हील आर्च लाइनर।
रेजिन: पीपी + ईपीडीएम - टीडी20, पीसी/एबीएस, एबीएस, पीए 66 + 30% जीएफ।
तकनीकी आवश्यकताएँ: चौड़ी विभाजन रेखाओं में फ्लैश को रोकने के लिए कम क्लैंप विक्षेपण, वेल्ड लाइन नियंत्रण के लिए अनुक्रमिक वाल्व गेट एकीकरण, माइक्रोसेलुलर फोम मोल्डिंग (म्यूसेल प्रक्रिया) के लिए कोर - बैक फ़ंक्शन।
औद्योगिक पैकेजिंग एवं रसद
हिस्से: भारी शुल्क वापसी योग्य शिपिंग क्रेट, कृषि बक्से, 1,000-लीटर फोल्डेबल कंटेनर, प्लास्टिक पैलेट।
रेजिन: उच्च -घनत्व पॉलीथीन (एचडीपीई), पॉलीप्रोपाइलीन प्रभाव कॉपोलिमर (पीपी-सी)।
तकनीकी आवश्यकताएँ: निरंतर तेज गति से साइकिल चलाने के लिए उच्च प्लास्टिकीकरण क्षमता (किग्रा/घंटा); जटिल स्लाइड कोर के लिए बहु{{1}स्टेज कोर-खींचने का क्रम।
उपभोक्ता उपकरण एवं पर्यावरण उपयोगिताएँ
भाग: वॉशिंग मशीन बाहरी टब, एयर कंडीशनर मुख्य फ्रेम, 120L/240L नगरपालिका अपशिष्ट डिब्बे, केबल एक्सेस कक्ष।
रेजिन: एचडीपीई, पीपी, स्ट्रक्चरल एबीएस।
तकनीकी आवश्यकता: थर्मल विरूपण के बिना लंबे शीतलन चक्र का सामना करने के लिए संरचनात्मक कठोरता; मल्टी-प्वाइंट हाइड्रोलिक इजेक्शन सिस्टम।
विनिर्माण, स्थापना एवं कमीशनिंग
संयंत्र परिशुद्धता विनिर्माण
भारी संरचनाएं मशीनिंग से पहले डिजिटल ताप {{1} उपचार भट्टियों में तनाव से राहत देती हैं।
ज्यामितीय सहनशीलता को संरक्षित करने के लिए प्लेटन सतहों और टाई {{0} बार बोरों को बड़े सीएनसी फ्लोर {{1} टाइप बोरिंग मिलों पर एक ही सेटअप में मशीनीकृत किया जाता है।
गुणवत्ता नियंत्रण एवं फैक्टरी स्वीकृति परीक्षण (एफएटी)
प्रत्येक मशीन को प्रेषण से पहले अधिकतम परिचालन गति पर 24{1}} घंटे के ड्राई-रन परीक्षण चक्र से गुजरना पड़ता है।
लेज़र इंटरफेरोमीटर प्लेटन संरेखण और गति दोहराव को सत्यापित करते हैं। रिसाव को रोकने के लिए हाइड्रोलिक लाइनों का 1.5 गुना कार्यशील दबाव पर परीक्षण किया जाता है।
रसद, स्थापना और साइट स्वीकृति परीक्षण (एसएटी)
लॉजिस्टिक्स: फ्लैट{1}रैक और खुले {{2}टॉप कंटेनरों पर मॉड्यूलर सब-{0}असेंबली (क्लैम्पिंग यूनिट, इंजेक्शन यूनिट, हाइड्रोलिक पावर पैक) के रूप में भेजा जाता है।
इंस्टालेशन: प्रबलित औद्योगिक कंक्रीट फर्श (न्यूनतम कंक्रीट मोटाई: 250 - 300 मिमी) पर भारी ड्यूटी वेज माउंट का उपयोग करके सटीक लेवलिंग।
कमीशनिंग: साइट पर सत्यापन में हाइड्रोलिक तेल सफाई फ्लशिंग (आईएसओ 4406 मानक 16/14/11), हीटिंग जोन का अंशांकन, टाई बार लॉक का संरेखण, और ग्राहक मोल्ड टूलींग और स्वचालन के साथ पूर्ण एकीकरण परीक्षण शामिल है।
अनुकूलन और OEM
हम अपनी बड़ी मशीनों को विशेष विनिर्माण कोशिकाओं में एकीकृत करने के लिए अनुकूलित यांत्रिक, हाइड्रोलिक और सॉफ्टवेयर संशोधनों की पेशकश करते हैं:
विस्तारित डेलाइट और बढ़ी हुई मोल्ड ऊंचाई:गहरे ड्रा मोल्डिंग अनुप्रयोगों (उदाहरण के लिए, कूड़े के डिब्बे, गहरे टैंक) के लिए प्लैटन एक्सटेंशन और लम्बी टाई {{0}बार)।
टाई-बार पुलिंग सिस्टम:शीर्ष या किनारे की स्थिति पर हाइड्रोलिक टाई {{0} बार निष्कर्षण क्षैतिज मोल्ड लोडिंग की अनुमति देता है जहां ओवरहेड क्रेन निकासी प्रतिबंधित है।
विशिष्ट प्लास्टिसाइजिंग इकाइयाँ:
50% तक ग्लास फाइबर या खनिज भराव लोडिंग को संभालने के लिए उच्च - द्विधातु बैरल पहनें।
पीवीसी और ज्वाला मंदक पॉलिमर के प्रसंस्करण के लिए संक्षारण प्रतिरोधी स्क्रू (इन्कोनेल या क्रोम - प्लेटेड स्टील)।
बिना पूर्व सुखाए हीड्रोस्कोपिक रेजिन के प्रसंस्करण के लिए वेंटेड बैरल।
बहु-सामग्री / सह-इंजेक्शन अपग्रेड:मल्टी{1}शॉट मोल्डिंग के लिए एकीकृत रोटरी टेबल नियंत्रण के साथ मॉड्यूलर सेकेंडरी इंजेक्शन इकाइयाँ (पिग्गीबैक, एल {{0}आकार, या ऊर्ध्वाधर लेआउट)।
संबंधित मशीनें
विशिष्ट प्रसंस्करण आवश्यकताओं का समर्थन करने के लिए, हम पूरक मशीन प्लेटफ़ॉर्म प्रदान करते हैं:
सभी -इलेक्ट्रिक इंजेक्शन मोल्डिंग मशीनें (100टी - 450टी):
शून्य तेल संदूषण जोखिम के साथ चिकित्सा और ऑप्टिकल घटकों के लिए डिज़ाइन किया गया अल्ट्रा {{0}सटीक, क्लीनरूम {{1}तैयार सिस्टम।
बहु-रंग / बहु-घटक मशीनें (150टी - 1,600टी):
बहु{{0}सामग्री ऑटोमोटिव लाइटिंग और नरम {{1}पकड़ सील के लिए एकीकृत रोटरी टेबल या इंडेक्स प्लेट।
पीईटी प्रीफ़ॉर्म सिस्टम (250टी - 800टी):
उद्देश्य {{0}हाई{{1}स्पीड प्लेटफॉर्म का निर्माण करना जो हाई{2}टॉर्क प्लास्टिसाइजिंग यूनिट्स, चिल्ड प्लैटन टेक्नोलॉजी और डेडिकेटेड पोस्ट{{3}कूलिंग ऑटोमेशन से सुसज्जित हो।
सहायक उपकरण एवं स्वचालन:
सर्वो रोबोट, केंद्रीकृत सामग्री संवहन प्रणालियाँ, ग्रेविमेट्रिक ब्लेंडर्स और मोल्ड तापमान नियंत्रक उच्च मात्रा वाले रेज़िन थ्रूपुट के लिए कैलिब्रेट किए गए हैं।
अक्सर पूछे जाने वाले प्रश्न
हम चीन में पेशेवर बड़े इंजेक्शन मोल्डिंग मशीन निर्माता और आपूर्तिकर्ता हैं, जो उच्च गुणवत्ता वाली अनुकूलित सेवा प्रदान करने में विशिष्ट हैं। हम यहां हमारे कारखाने से बिक्री के लिए थोक बड़ी इंजेक्शन मोल्डिंग मशीनों में आपका हार्दिक स्वागत करते हैं। मूल्य परामर्श के लिए, हमसे संपर्क करें।